



Siri Bahagian dan Maksud Huruf
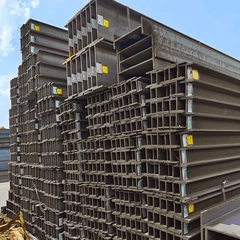
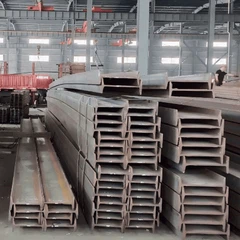
Bahagian H gelek panas dikumpulkan mengikut nisbah kedalaman kepada lebar bebibir. Siri lebar, HW yang ditetapkan, mempunyai kedalaman kira-kira sama dengan lebar bebibir dan digunakan untuk lajur dan untuk anggota mampatan, kerana bebibir lebar memberikan jejari lilitan yang baik pada kedua-dua paksi. Siri sederhana, HM, terletak di antara keduanya, manakala siri sempit, HN meliputi rasuk dengan lebar bebibir kira-kira separuh kedalaman, yang cekap untuk lenturan. Jadual bahagian dalam GB/T 11263 dan JIS G3192 menggunakan logik yang sama, jadi HW 200x200 yang dipesan kepada mana-mana standard menerangkan profil yang hampir setanding.
Penggulungan sejagat menghasilkan bebibir selari dengan ketebalan malar merentasi lebar, yang memudahkan sambungan hujung berbolted dan perincian pengeras dikimpal berbanding dengan bahagian bebibir tirus.
Saiz dan Jisim Biasa setiap Meter
| Bahagian (mm) | Ketebalan web (mm) | Ketebalan bebibir (mm) | Jisim (kg/m) |
|---|---|---|---|
| 100 x 100 | 6 | 8 | 16.9 |
| 125 x 125 | 6.5 | 9 | 23.6 |
| 150 x 150 | 7 | 10 | 31.1 |
| 200 x 200 | 8 | 12 | 49.9 |
| 250 x 250 | 9 | 14 | 71.8 |
| 300 x 300 | 10 | 15 | 93.0 |
| 350 x 350 | 12 | 19 | 134.9 |
| 400 x 400 | 13 | 21 | 171.7 |
| 148 x 100 | 6 | 9 | 20.7 |
| 194 x 150 | 6 | 9 | 29.9 |
Nilai di atas adalah nominal, diambil daripada jadual bahagian; toleransi rolling kilang membenarkan variasi kecil dalam web dan ketebalan bebibir, dan jisim sebenar berkas yang dihantar biasanya diperiksa terhadap angka teori pada toleransi yang dipersetujui.
Keperluan Gred Berbanding
| Gred | Standard | Min. hasil (MPa) | Kekuatan tegangan (MPa) |
|---|---|---|---|
| A36 | ASTM A36/A36M | 250 | 400-550 |
| A572 Gr.50 | ASTM A572/A572M | 345 | 450 minimum |
| Q235B | GB/T 700-2006 | 235 | 370-500 |
| Q345B / Q355B | GB/T 1591-2018 | 355 | 470-630 |
| SS400 | JIS G3101 | 245 | 400-510 |
| S355JR | EN 10025-2 | 355 | 470-630 |
A572 Gr.50 ialah gred aloi rendah berkekuatan tinggi dengan hasil minimum 345 MPa dan kekuatan tegangan minimum 450 MPa, selalunya dinyatakan di mana rasuk yang lebih ringan diperlukan untuk kapasiti momen yang sama. Q345B dan penetapan penggantinya Q355B memberikan hasil minimum 355 MPa yang serupa. Pilihan antara mereka biasanya ditentukan oleh kod reka bentuk dan sama ada prosedur kimpalan fabrikasi sudah layak untuk gred.
Kemasan, Data Stok dan Pesanan
Bahagian H dibekalkan sebagai digulung, disapu sedikit minyak untuk transit, atau tergalvani hot-dip kepada ISO 1461. Galvanizing ialah pilihan biasa untuk bingkai terdedah, tetapi ia memerlukan lubang longkang dan bolong fabrikasi dipotong sebelum garis salutan, jadi kedudukan lubang harus diselesaikan pada peringkat lukisan dan bukannya selepas fabrikasi. Di mana kemasan dicat diperlukan berbanding galvanizing, primer epoksi yang dirumus untuk zink digunakan untuk membina sistem.
Siasatan lengkap hendaklah menyatakan: penetapan bahagian dan siri, gred keluli, kuantiti dalam kepingan atau tan, toleransi panjang dan panjang, penyediaan akhir, sama ada penggerudian atau camber diperlukan, keperluan salutan, dan jenis sijil pemeriksaan. Ketersediaan stok untuk saiz biasa yang disenaraikan di atas biasanya dalam 6 m dan 12 m panjang, dengan panjang potongan dihasilkan mengikut pesanan.
Soalan Lazim
Q:Adakah A572 Gr.50 pengganti langsung untuk A36?
A: A572 Gr.50 lebih kuat, dengan hasil minimum 345 MPa berbanding 250 MPa untuk A36, dan kekuatan tegangan minimum 450 MPa terhadap julat 400-550 MPa. Ia bukan penggantian drop-in tanpa pengesahan, kerana kekuatan yang lebih tinggi selalunya datang dengan nisbah hasil-ke-tegangan yang lebih tinggi dan ciri-ciri keliatan yang berbeza, dan prosedur kimpalan yang layak untuk A36 mungkin memerlukan kelayakan semula.
Q:Apakah perbezaan antara bahagian HW, HM dan HN?
A: Huruf-huruf tersebut menerangkan hubungan lebar-ke-dalam. Bahagian HW mempunyai lebar bebibir dekat dengan kedalaman bahagian dan tiang sut, bahagian HN mempunyai bebibir yang lebih sempit untuk kecekapan lenturan, dan bahagian HM berada di antara keduanya. Jisim per meter dan modulus bahagian tentang paksi lemah berbeza dengan sewajarnya, jadi siri mesti dinyatakan pada susunan.
Q:Bolehkah rasuk H tergalvani dikimpal di tapak?
J: Kimpalan melalui salutan tergalvani menghasilkan asap zink dan kimpalan berliang, dan salutan di dalam dan di sekeliling sambungan mesti ditanggalkan terlebih dahulu. Selepas kimpalan, zon terjejas dibaiki dengan salutan kaya zink mengikut peruntukan pembaikan ISO 1461. Kimpalan medan bahagian tergalvani sebaiknya dielakkan pada peringkat reka bentuk.
Q:Berapakah toleransi bergolek mempengaruhi jisim rasuk yang dihantar?
J: Toleransi bergolek pada web dan ketebalan bebibir biasanya beberapa peratus pada kedua-dua belah nominal, yang diterjemahkan kepada variasi yang setanding dalam jisim per meter. Pembeli yang memesan tan yang besar biasanya memerlukan invois pada jisim timbang sebenar untuk mengelakkan perbezaan sistematik pada pesanan yang panjang.
Q:Apakah toleransi panjang yang normal untuk rasuk H gulung panas?
J: Panjang kilang biasanya dibekalkan dalam julat 6 m hingga 12 m dengan toleransi potong positif, dan panjang tetap potong gergaji biasanya dipegang pada 0/+5 mm. Toleransi yang lebih ketat boleh dicapai dengan menggergaji sejuk tetapi harus dinyatakan sebelum pesanan dilancarkan, kerana ia mempengaruhi cara kilang merancang pemotongannya.
Q:Gred yang manakah harus digunakan untuk aplikasi suhu rendah?
J: Untuk perkhidmatan di bawah 0 C, gred dengan kelas impak tertentu diperlukan. S355J2 kepada EN 10025-2 atau Q355D kepada GB/T 1591-2018 ialah pilihan biasa, dan bahan ASTM A572 harus dipesan dengan keperluan ujian kesan tambahan. A36 dalam bentuk asasnya tidak membawa jaminan impak suhu rendah.