

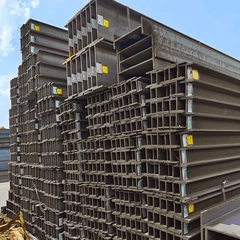


S275JR secara amnya dianggap mempunyai kebolehkimpalan yang baik kerana kandungan karbonnya yang terkawal, agak rendah dan Nilai Setara Karbon (CEV) maksimum yang ditentukan.
Carbon Equivalent (CEV): Ini ialah nombor terkira yang meramalkan kekerasan dan kerentanan retak bagi-zon terjejas haba (HAZ). Formula biasa ialah: CE(IIW)=C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15. Untuk S275JR, piawaian khusus{11}}kilang selalunya memerlukan CEV Kurang daripada atau sama dengan 0.40% atau 0.44%. CEV yang lebih rendah (<0.40) indicates excellent weldability with minimal risk of cold cracking.
Amalan Terbaik Kebolehkimpalan:
Penyediaan Pra-kimpalan: Keluarkan skala pengisar, karat, cat, lembapan dan gris dari kawasan sambungan kimpalan (biasanya 25-50mm pada kedua-dua sisi) untuk mengelakkan keliangan dan kemasukan hidrogen.
Pemilihan Logam Pengisi: Gunakan logam pengisi dengan kekuatan padanan atau terlalu padanan (cth, EN ISO 2560-A: E 42 3 B 1 2 H5). Untuk sambungan kritikal,{11}elektrod hidrogen rendah (ditetapkan dengan 'H' dalam klasifikasi, cth, E7018) atau wayar berteras-fluks hidrogen{13}}rendah amat disyorkan untuk meminimumkan risiko keretakan sejuk akibat hidrogen.
Panaskan: Untuk bahagian nipis (<25-30mm) in ambient conditions, preheat is usually not required due to the low CEV. For thicker sections, highly restrained joints, or welding in cold environments (<5°C), a mild preheat (e.g., 50-100°C) is advisable to slow the cooling rate and allow hydrogen to diffuse out.
Input Haba: Gunakan input haba sederhana. Input haba yang sangat rendah boleh menghasilkan HAZ yang terlalu keras, manakala input haba yang sangat tinggi boleh mengasarkan butiran, mengurangkan keliatan.
Selepas-Pemeriksaan Kimpalan: Untuk kimpalan struktur kritikal, ujian tidak-memusnahkan (NDT) seperti pemeriksaan zarah magnetik (MPI) atau ujian ultrasonik (UT) hendaklah dilakukan mengikut standard fabrikasi yang berkenaan (cth, EN 1090).