

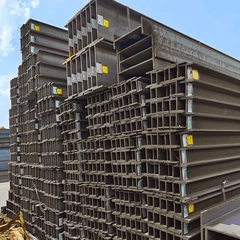
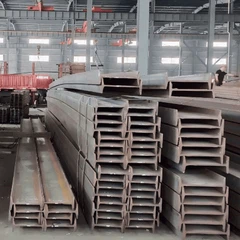


Kimpalan ialah kaedah utama untuk menyambungkan rasuk A572 H-ke dalam rangka kerja struktur berterusan. Kebolehkimpalan yang sangat baik bagi kedua-dua Gr.50 dan Gr.60 adalah kelebihan utama, berpunca daripada karbon rendah-nya, kimia aloi mikro. Walau bagaimanapun, kimpalan yang berjaya memerlukan pematuhan ketat kepada prosedur yang layak, terutamanya untuk-kekuatan Gr.60 yang lebih tinggi dan untuk bahagian yang lebih tebal. Asas proses ini ialah Carbon Equivalent (CE), nilai terkira yang meramalkan kebolehkerasan dan kerentanan kepada hidrogen-rekahan sejuk yang disebabkan oleh Haba-Zon Terjejas (HAZ).
1. Setara Karbon (CE) dan Kepentingannya:
Formula yang paling biasa (IIW) ialah: CE=C + (Mn/6) + [(Cr+Mo+V)/5] + [(Ni+Cu)/15], dengan unsur dalam peratus berat. Untuk A572:
Gr.50 CE Biasa: Berjulat dari 0.38 hingga 0.44.
Gr.60 CE Biasa: Berjulat dari 0.42 hingga 0.49 disebabkan kandungan karbon yang lebih tinggi.
AWS D1.1 Structural Welding Code uses CE and material thickness to determine preheat and interpass temperature requirements. A CE ≤ 0.45 generally indicates excellent weldability, often not requiring preheat for thinner sections. Gr.60, often having a CE >0.45, biasanya akan mempunyai keperluan prapanas mandatori untuk bahan yang melebihi ~3/4 inci (19 mm) tebal.
2. Proses Kimpalan Disyorkan untuk Rasuk-:
Semua proses kimpalan arka biasa adalah sesuai, tetapi mesti menggunakan-amalan hidrogen yang rendah.
Kimpalan Arka Logam Terlindung (SMAW): Gunakan-elektrod hidrogen rendah (E7018 untuk Gr.50, E8018-C3 untuk Gr.60 untuk padanan kekuatan yang lebih baik).
Fluks-Kimpalan Arka Berteras (FCAW): Proses yang paling biasa di kedai fabrikasi. Gunakan wayar seperti E71T-1 (untuk Gr.50) atau E81T1-K2 (untuk Gr.60).
Kimpalan Arka Logam Gas (GMAW): Dengan wayar pepejal (ER70S-6 untuk Gr.50, ER80S-D2 untuk Gr.60) dan gas pelindung argon/CO₂.
Kimpalan Arka Tenggelam (SAW): Untuk jahitan membujur-berkualiti tinggi automatik dalam-bahagian terbina atau sambungan.
3. Spesifikasi Prosedur Kimpalan (WPS):
Setiap kimpalan mesti dibuat mengikut WPS yang berkelayakan. Dokumen ini, yang layak melalui ujian fizikal (atau pra{1}}layak bagi setiap AWS D1.1), menentukan semua pembolehubah:
Logam Asas & Pengisi (kekuatan harus sepadan atau sedikit melebihi logam asas)
Suhu Prapanas/Interpass (ditentukan oleh CE, ketebalan dan kawalan hidrogen)
Arus Kimpalan, Voltan, Kelajuan Perjalanan (Input Haba)
Reka Bentuk & Penyediaan Bersama
4. Cabaran Utama dan Amalan Terbaik untuk H-Rasuk:
Panaskan untuk Bahagian Tebal: Ini adalah amalan paling kritikal untuk mengelakkan keretakan sejuk HAZ. Contohnya, bebibir rasuk Gr.60 H setebal 2-inci mungkin memerlukan prapanas minimum 175 darjah F (80 darjah ). WPS menyediakan suhu yang tepat.
Kawalan Input Haba: Input haba yang berlebihan boleh melebihkan-meredakan HAZ, mengurangkan keliatan. Input haba maksimum (cth, 60 kJ/inci) selalunya ditentukan.
Pemilihan Logam Pengisi: Untuk Gr.50, pengisi 70-ksi (E70XX) adalah standard. Untuk Gr.60, manakala pengisi 70-ksi selalunya boleh diterima (menyediakan sambungan mulur, kurang padan), pengisi 80-ksi (E80XX) mungkin ditentukan untuk sambungan kekuatan penuh dalam sambungan kritikal yang sangat terkawal.
Penyediaan Bersama dan Kebersihan: Skala kilang, karat, lembapan, cat dan minyak mesti dikeluarkan dari zon kimpalan untuk mengelakkan keliangan dan kemasukan hidrogen.
Selepas-Rawatan Haba Kimpalan (PWHT): Biasanya tidak diperlukan untuk rasuk-A572. Walau bagaimanapun, penyepuhlindapan pelega-tegasan mungkin ditentukan untuk kimpalan yang sangat tebal dan sangat tertahan (cth, dalam sambungan momen berat) untuk mengurangkan tegasan baki.
5. Pertimbangan Khas untuk H-Sambungan Rasuk:
Bebibir-ke-Kimpalan Web dalam-Bahagian Terbina: Biasanya dilakukan dengan SAW atau FCAW automatik. Kawalan herotan adalah kunci.
Kimpalan Alur Penembusan Penuh dalam Sambungan Momen: Memerlukan penyediaan sendi yang teliti, penyandaran dan penjujukan untuk memastikan laluan akar bunyi dan menguruskan tegasan pengecutan.
Kimpalan Fillet: Kimpalan yang paling biasa untuk sambungan ricih (tab ricih, sambungan rasuk-ke-lajur). Saiz dan panjang kimpalan dikira berdasarkan daya ricih dan kekuatan logam pengisi (0.6 x Filler Metal Fexx).
Jadual: Ringkasan Garis Panduan Kimpalan untuk Rasuk A572 H-
| Aspek | A572 Gred 50 | A572 Gred 60 | Rujukan Kod Utama |
|---|---|---|---|
| Julat CE biasa | 0.38 - 0.44 | 0.42 - 0.49 | AWS D1.1, Lampiran I |
| Logam Pengisi Biasa | 70 ksi (E70XX, ER70S-X) | 70 ksi atau 80 ksi (E80XX, ER80S-D2) | AWS D1.1 Jadual 5.1 |
| Panaskan (untuk 1" mat'l tebal) | Selalunya tidak diperlukan jika CE<0.45 | Biasanya diperlukan (cth, 150 darjah F min) | AWS D1.1 Jadual 5.2 |
| Amalan Kritikal | Elektrod hidrogen-rendah, permukaan bersih | Kawalan prapanas yang ketat, pertimbangkan pengisi-kekuatan yang lebih tinggi untuk sambungan kritikal | - |
Ringkasnya, kimpalan rasuk A572 H-adalah operasi yang sangat sistematik. Kejayaan bergantung pada penggunaan CE sebenar daripada Sijil Ujian Kilang untuk menentukan prapanas, dengan tegas mengikut WPS yang berkelayakan, dan menggunakan amalan hidrogen rendah{3}}secara teliti sepanjang fabrikasi.